气动气缸压力在线检测新技术与管控规范
随着自动化产线对气动设备稳定性要求提升,气缸压力检测从传统单点静态测量向高速动态、无线在线监测方向升级,配套新的管控标准对压力采集精度、泄漏判定、数据溯源提出明确要求,助力产线提前识别气缸密封磨损、供气不稳等故障。
1.气缸压力检测技术新进展
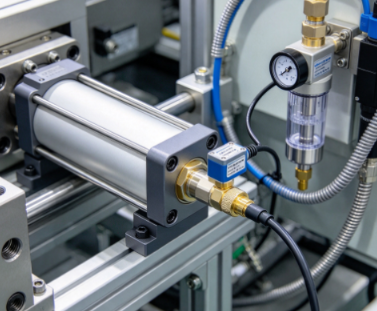
传统气缸压力检测多依靠压力表定点读数,只能获取稳态压力,难以捕捉气缸往复动作瞬间的压力波动。新一代检测方案以高频微型压力传感器为核心,可跟随气缸伸缩动作,采集无杆腔、有杆腔完整压力波形,识别启动冲击、压力滞后、压差异常等隐性问题。无线传感方案逐步落地,传感器直接集成在气缸接口位置,省去复杂布线,数据上传至PLC或者边缘网关,适合机器人、输送线等密集气动点位。同时自适应滤波算法得到广泛应用,过滤空压机脉动、管路振动带来的信号噪声,提升小压力变化的识别能力。部分检测系统增加多周期比对功能,自动记录每次行程的压力曲线,实现趋势化故障预警。
2.气动气缸压力管控新标准核心变化
新版管控规范更加侧重过程监测与安全判定,不再只局限于静态耐压测试。标准明确了动态压力采集的采样频率、误差限值,区分空载、额定负载两种工况的压力允许区间;细化泄漏判定指标,根据保压压降速率划分正常、预警、故障三个等级,避免单纯依靠人工经验判断。新增数据留存与溯源要求,压力监测日志、报警记录需要长期存储,满足设备点检、产线审计需求。对于防爆、食品医药洁净工况,同步增加传感器防护等级、介质洁净度配套约束,压力监测元器件必须适配压缩空气洁净等级要求。
3.新标准下的压力管控实施方式
按照管控要求,关键工位气缸优先配置双侧压力采集点位,同步监测进气侧与回气侧压力。设定上下限阈值与延时防抖,区分瞬时冲击和持续性异常,减少误报警。定期开展比对校准,将在线传感器和标准压力校验仪做比对,保证测量偏差符合标准允许范围。建立分级处置机制,预警状态持续跟踪趋势,故障状态触发停机提示,防止气缸推力不足导致工件压伤、定位偏移。
4.现场选型与落地注意事项
高速往复气缸优先选用高频响应型压力传感器,响应不足会造成波形失真,无法识别动态故障。传感器安装位置尽量靠近气缸腔体,减少长管路带来的压力传输延迟。气动系统配套调压、过滤组件,压缩空气中的水分、油雾会侵蚀传感芯片,缩短使用寿命。产线改造阶段可以分批部署,优先抓取故障率高、影响产品良率的关键气缸点位,再逐步实现全气动回路压力管控全覆盖。