手动调节阀卡滞原因分析及现场处理办法
手动调节阀长期运行易出现手轮转动卡涩、阀芯卡死无法调节等故障,多由杂质卡塞、填料过紧、锈蚀、阀芯冲蚀导致,按照先外部排查再解体检修的步骤处理,可快速恢复阀门调节功能,避免影响管网流量调控。
1.卡滞故障初步外部排查
先确认管路是否泄压,带压状态严禁强行大力转动手轮,防止阀杆弯曲、密封结构损坏。观察手轮转动现象:轻微卡涩、时紧时松,优先检查填料压盖,压盖压得过紧会束缚阀杆转动;完全转不动,大概率是阀芯卡有焊渣、泥沙、结晶颗粒。查看阀体外部有无锈蚀,露天、热力井内潮湿工况,阀杆外露位置容易生锈锈死。同时核对开度锁止机构,确认锁片、锁紧螺母没有误锁卡死。
2.免解体现场应急处理
管路泄压后,缓慢正反往复转动手轮,力度均匀,借助阀芯小幅活动挤碎细小杂质。如果是填料过紧造成卡涩,使用扳手轻微松开填料压盖螺母,释放填料预紧力,以手轮转动顺畅、无外渗为标准,不可松脱过量。阀杆生锈的情况,在阀杆螺纹位置加注耐高温润滑脂,静置一段时间后反复转动除锈,禁止使用稀机油,容易吸附杂质二次卡阀。处理完成后重新锁紧开度锁定装置。
3.解体检修处理方案
外部处理无效时,停机隔离阀门、排空介质,拆除上盖组件取出阀芯。清理阀座、阀芯表面的焊渣、结晶、杂质,检查阀芯、阀座密封面是否有冲刷沟槽、变形磨损。阀芯轻微磨损可打磨修复,磨损严重直接更换阀芯组件。检查阀杆直线度,阀杆弯曲必须更换。填料老化变硬则全部取出,更换全新石墨或者四氟填料,分层装填均匀压紧。装配时对准导向结构,避免阀芯偏斜造成再次卡滞。
4.预防卡滞的日常运维措施
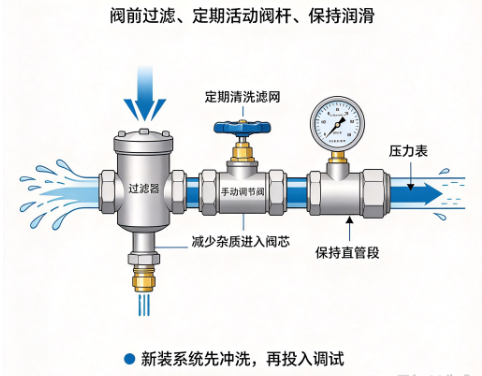
新装管路必须提前吹扫冲洗,焊渣、铁锈清理干净再投入调试。介质含杂质、易结晶的工况,阀前端加装过滤器,定期清洗滤网。高温供热、化工介质阀门,定期给阀杆螺纹补充润滑脂。调试操作禁止蛮力硬拧,每次调节动作平缓。长期固定开度的阀门,建议季度做一次活动测试,防止长期静置锈死卡滞。