自动化产线监测力传感器监控压装受力
发布时间:2026-10-13 16:01:52点击量:
自动化产线压装工序仅依靠位移判断质量存在漏洞,工件偏差、工装磨损极易引发过压、压装不到位、零件隐性损伤等质量隐患。讲解力传感器监控压装受力的实现方式,分析异常受力识别逻辑,实现压装过程数据采集、异常报警与产品质量可追溯,助力产线工艺优化,降低批量报废风险。
1、压装工序为什么需要受力监测
自动化产线做压装作业时,很多设备只监控位置和位移,不直接掌握实际受力情况。一旦出现工件尺寸偏差、工装磨损、设备出力异常,就可能造成压装不到位、零件微裂纹、装配间隙超标等问题。引入力传感器监控压装受力,可以把装配质量从“靠位置判断”升级为“靠数据判断”。
2、力传感器实时监控压装受力的实现方式
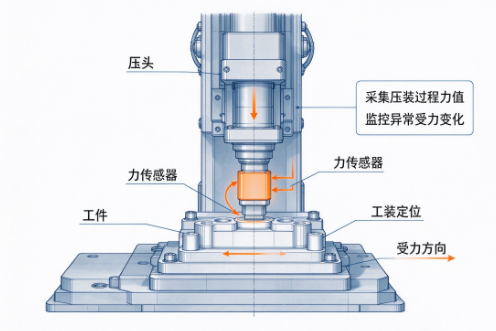
力传感器通常安装在压头、执行器或工装定位环节,实时采集压装过程中的力值变化。数据进入控制系统后,可生成压力—位移曲线,直观显示压装全过程受力状态。控制系统根据设定的力阈值、位移区间和曲线变化,判断当前压装是否正常。
3、异常受力的常见判断逻辑
压装过程中,力传感器可以识别几类典型异常:一是力值过低,可能存在压装不到位;二是力值过高,可能存在过压或硬干涉;三是受力波动异常,可能存在偏载、卡滞或工装松动。通过设定上下限和监测窗口,系统能够实时报警,并把异常数据留存追溯。
4、产线落地的实用价值
力传感器监测压装受力后,产线能够建立每一件产品的受力数据记录,便于质量追溯和工艺优化。出现不良时,可快速定位是工件偏差、工装问题还是设备出力异常,减少批量报废。该方案适合轴承压装、电机压装、连接器压合、精密组件装配等对受力敏感的工序。